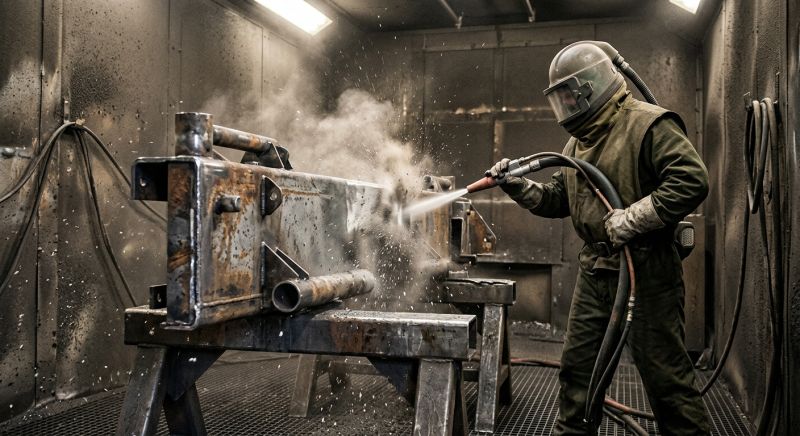
La peinture industrielle ne s’improvise pas. Avant même d’appliquer la première couche de couleur, trois étapes essentielles déterminent si une pièce métallique résistera des années ou si elle rouillera en quelques mois. Le sablage prépare la surface, le dégraissage élimine les impuretés invisibles, et le primaire pose les fondations chimiques de l’adhérence. Négliger l’une de ces phases, c’est compromettre tout le reste.
Les défauts de surface : ces ennemis silencieux de l’adhérence
Oxydation et corrosion préexistante
Une pièce métallique brute, même fraîchement usinée, ne reste jamais longtemps vierge. L’oxydation s’installe progressivement à la surface du fer et de l’acier. Cette fine pellicule d’oxyde, invisible à l’œil nu pour les plus jeunes couches, crée un obstacle direct à l’adhérence.
La corrosion plus avancée pose un problème encore plus grave. Ces taches de rouille, ces croûtes écaillées ou ces piqûres de corrosion profonde deviennent des zones faibles où la peinture ne peut tout simplement pas accrocher. La peinture n’adhère pas à la rouille. Elle adhère au métal propre.
Graissage et pollution organique
Les traces de lubrifiant, d’huile de démoulage ou de graisse résiduelle de la fabrication sont partout. Elles ne sautent pas aux yeux, et c’est bien le problème. Une surface qui brille n’est pas nécessairement propre.
Ces résidus organiques forment une couche imperceptible mais très réelle qui va s’interposer entre le métal et le primaire. Le résultat ? Une peinture qui pèle ou qui se décolle par plaques quelques mois plus tard.
Éclats de peinture ancienne et écailles
Lorsqu’il s’agit de repeindre une pièce déjà revêtue, la couche existante devient elle-même un problème. Les zones d’écaillage, les éclats ou les soulèvements de l’ancienne peinture forment des points faibles. La nouvelle couche ne peut pas bien adhérer sur ces défauts.
Le sablage : bien plus qu’un nettoyage de surface
Objectifs mécaniques : rugosité et ancrage
Le sablage ne se réduit pas à enlever la poussière. C’est une opération mécanique qui crée une rugosité contrôlée à la surface du métal. Cette micro-rugosité augmente considérablement la surface de contact entre le métal et les couches de peinture qui vont suivre.
Imaginez une surface lisse comme du verre : la peinture a peu de prises. Imaginez une surface très rugueuse : la peinture s’y accroche physiquement, comme du velcro. C’est exactement ce que le sablage réalise. Cette rugosité n’est pas une imperfection, c’est une nécessité.
Choix de l’abrasif en fonction du substrat
Tous les abrasifs ne conviennent pas à tous les métaux. Le sable de silice, pratiquement proscrit en Europe en raison du risque de silicose, n’a plus sa place dans un atelier moderne : on lui préfère des abrasifs minéraux de substitution (scories, corindon, grenat) ou des grenailles. Les grenailles d’acier créent une rugosité très prononcée, adaptée aux environnements corrosifs. Sur l’aluminium, un abrasif trop agressif déforme et écrouit la surface : on choisit un produit plus doux. L’oxyde d’aluminium offre un bon compromis pour les aciers inoxydables.
Le choix repose sur plusieurs critères : la dureté du métal à préparer, la finesse de rugosité souhaitée, la norme applicable et, bien sûr, les problèmes de santé ou d’environnement liés à l’abrasif utilisé.
Profondeur de décapage : normes et spécifications
Il existe des normes précises pour définir le degré de décapage nécessaire. La norme ISO 8501-1 en Europe établit plusieurs niveaux de propreté, de Sa 1 (décapage léger) à Sa 3 (décapage au métal blanc visuellement propre), en passant par le très exigeant Sa 2½, le degré le plus souvent prescrit.
Cette norme décrit un aspect visuel de référence, comparé à des photographies étalons : à Sa 2½, la surface, observée sans grossissement, ne présente ni huile, ni graisse, ni saleté visible, ni calamine, ni rouille, ni revêtement ancien, et les traces résiduelles ne subsistent qu’en légères ombres. Pas chaque coin de recoin, pas juste les zones « visibles ». C’est systématique. Cette exigence paraît excessive jusqu’au moment où l’on voit une peinture défaillante après quelques mois parce qu’une petite zone n’avait pas été correctement préparée.
Pièges courants : sur-décapage et sous-préparation
Il est tentant de décaper davantage « pour être sûr ». Mais le sur-décapage peut endommager la pièce elle-même, notamment si le métal est fin ou si des angles vifs risquent d’être arrondis par friction répétée. Cela modifie les tolérances dimensionnelles et peut rendre une pièce inutilisable.
À l’inverse, une sous-préparation paraît rapide sur le moment. Une pièce partiellement décapée peut sembler suffisante. Or les zones oubliées deviennent autant de points faibles qui vont propager l’écaillage dans les mois à venir. L’économie de quelques minutes se paie en reprises coûteuses.
Le dégraissage : éliminer les traces invisibles
Pourquoi la graisse reste l’ennemie numéro un de l’adhérence
On pourrait croire que le sablage nettoie tout. Il n’en est rien. Le sablage enlève les oxydes et la peinture ancienne, mais il ne retire pas la graisse : il peut même l’étaler et la pousser dans les micro-aspérités du métal, où elle résiste admirablement bien. C’est pourquoi un dégraissage doit précéder le sablage, afin d’éliminer les huiles avant qu’elles ne soient incrustées, et être complété si nécessaire par un nouveau dégraissage ou un dépoussiérage après le grenaillage.
Ces traces de graisse forment une barrière chimique. Les résines des primaires et des peintures sont hydrophobes, elles n’aiment pas l’eau, mais elles n’aiment pas non plus la graisse. Elles refusent de mouiller une surface encore imprégnée d’huile. L’adhérence ne peut simplement pas se développer.
Méthodes de dégraissage : chimique vs. physique
Le dégraissage chimique utilise des solvants ou des solutions alcalines qui émulsionnent et dissolvent les graisses. Cette méthode est très efficace mais expose les opérateurs à des vapeurs et exige des installations de récupération des solvants.
Le dégraissage physique par jet d’eau haute pression ou par dégraissage en phase vapeur (chambres de vapeur de solvant) offre des alternatives moins polluantes pour l’air ambiant, mais elles coûtent plus cher en équipement et en temps de traitement.
Timing critique : la fenêtre entre préparation et application
Une pièce dégraissée n’attend pas indéfiniment. Entre le nettoyage final et l’application du primaire, le délai acceptable dépend des conditions et des prescriptions du fabricant de peinture. Trop attendre, et la pièce se réoxyde ou se re-graisse (par contamination de l’air ou par remigration des huiles).
Dans les ateliers bien organisés, le dégraissage et l’application du primaire se succèdent dans les heures qui suivent. Ce timing n’est pas une préférence, c’est une exigence technique.
Humidité et condensation : pièges après dégraissage
Une pièce mouillée (ou pire, une pièce couverte de condensation) ne peut pas recevoir de primaire ou de peinture. L’eau empêche l’adhérence tout autant que la graisse. Or une pièce fraîchement nettoyée par jet d’eau ou après une chambre de dégraissage peut être humide.
Le séchage exige donc une attention particulière : air comprimé, séchage à l’air chaud, ou attendre que la pièce revienne à température ambiante. Une pièce froide va accumuler de la condensation si elle passe d’une chambre chaude à un atelier plus frais.
L’application du primaire : le ciment invisible
Rôle du primaire : barrière, adhérence et protection active
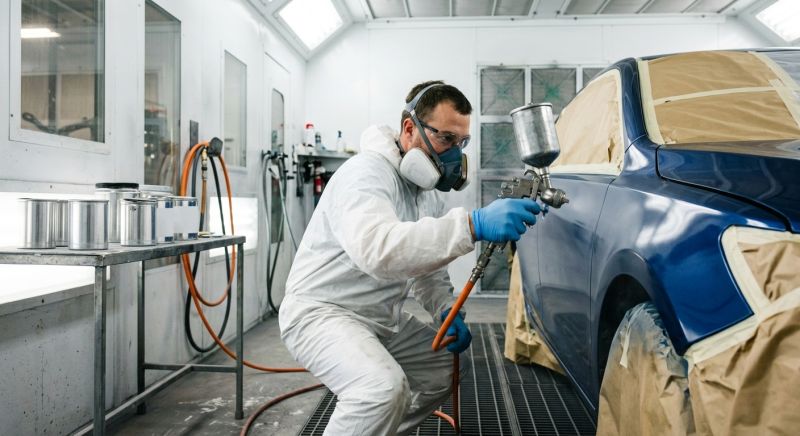
Le primaire ne colore pas, il n’a pas pour fonction d’être beau. Son rôle est triple. D’abord, il crée une barrière chimique durable entre le métal et l’humidité de l’air. Ensuite, il assure l’adhérence mécanique et chimique entre le métal préparé et les couches de peinture de finition qui vont suivre. Enfin, certains primaires contiennent des inhibiteurs de corrosion qui protègent activement le métal.
Sans primaire adapté, la peinture de finition, aussi bonne soit-elle, tient rarement longtemps sur un support métallique. Avec un primaire bien choisi, même une peinture ordinaire gagne nettement en durée de vie.
Épaisseur et uniformité : critères d’une application réussie
L’épaisseur du film de primaire est critique. Trop fin, et la protection est insuffisante. Trop épais, et le film peut craqueler ou se délaminer lors du séchage. La fiche technique du produit indique l’épaisseur de film sec à viser.
L’uniformité compte autant que l’épaisseur. Une pièce où le primaire est épais aux angles et mince au centre va mal vieillir. Les zones fines vont s’éroder en premier, créant des brèches par lesquelles l’humidité s’engouffrera.
Types de primaires selon le substrat et l’environnement
Les primaires époxy-polyamine conviennent bien pour les aciers en environnement chimique. Les primaires polyuréthane offrent une meilleure flexibilité et sont préférés pour les pièces soumises à vibration. Les primaires à base de zinc (ou contenant du zinc métallique) apportent une protection galvanique active supplémentaire.
Choisir le primaire sans tenir compte du substrat et de l’environnement final, c’est risquer que tout échoue quelques mois plus tard. Pour qui cherche à identifier le primaire adapté à sa pièce et à son contexte de service, les ressources techniques d’un spécialiste comme ateliers-industriels.fr peuvent servir de point de départ, en complément des fiches techniques des fabricants.
Temps de séchage et conditions de mise en œuvre
Les temps de séchage du primaire doivent être respectés. Certains primaires exigent des heures de polymérisation complète avant d’appliquer la couche suivante. Brûler les étapes en recouvrant trop tôt emprisonne des solvants qui vont s’échapper ultérieurement et créer des bulles.
Les conditions ambiantes jouent un rôle déterminant. Une température trop basse ralentit le séchage et favorise la condensation. Une hygrométrie trop élevée fait pénétrer l’humidité dans le film en cours de polymérisation. Chaque primaire possède ses propres limites de température et d’humidité relative, indiquées sur sa fiche technique : il faut les respecter.
L’alchimie des trois étapes : synergies et dépendances
Comment chaque étape conditionne la suivante
Ces trois étapes ne sont pas indépendantes. Un sablage mal fait oblige le dégraissage à travailler davantage pour enlever les résidus logés dans une rugosité insuffisante. Un dégraissage incomplet réduit à néant les bénéfices du sablage. Un primaire appliqué sur une surface à peine dégraissée aura beau être excellent, il adhérera mal.
C’est un enchaînement où chaque maillon soutient le suivant. Supprimer un maillon ou l’affaiblir, et toute la chaîne s’écroule.
Les variables critiques : température, hygrométrie, délais
La température commande la viscosité des produits, la vitesse de polymérisation et les échanges de vapeur d’eau. L’hygrométrie influe sur la condensation et sur la vitesse d’évaporation des solvants. Les délais entre chaque étape déterminent si la pièce reste dans un état optimal ou commence à se détériorer.
Un atelier qui maîtrise ces variables obtient des résultats reproductibles. Un atelier qui les laisse fluctuer librement accumule les échecs inexpliqués.
Cas d’usage et impacts réels : quand la préparation change tout
Milieux corrosifs : l’exemple des environnements côtiers
Les pièces destinées à l’environnement côtier font face à une agressivité combinée : sel, humidité, cycles de mouillage-séchage. Une préparation approximative conduit à des dégâts visibles bien plus tôt que prévu. Les piqûres de corrosion percent la peinture et ouvrent des brèches par lesquelles le sel pénètre et ravage le reste de la surface.
À l’inverse, une préparation rigoureuse avec un primaire riche en zinc contribue à maintenir une pièce en bon état beaucoup plus longtemps dans le même environnement. La différence en coût initial est minime comparée à la différence de durée de vie.
Pièces soumises à vibration ou choc thermique
Les pièces qui vibrent (chaînes de transmission, supports moteur) ou qui subissent des chocs thermiques (tuyauteries de vapeur, éléments de fours) exigent une adhérence irréprochable. Une peinture qui soulève ou qui craque sous l’effet d’une vibration devient elle-même un projectile qui peut endommager les zones voisines.
La préparation doit alors être impeccable et le primaire choisi pour sa flexibilité et sa ténacité. Un primaire dur et cassant serait un mauvais choix dans ces contextes même s’il offre une belle protection en environnement statique.
Conclusion : la préparation, étape qui décide de la durabilité
La préparation avant peinture représente une part modeste du temps total du projet de finition. Les trois étapes (sablage, dégraissage, primaire) paraissent laborieuses, répétitives et sans « vraie » valeur ajoutée visible.
Et pourtant, c’est elle qui conditionne en grande partie la durabilité du revêtement. Une pièce mal préparée pèle rapidement ; une pièce bien préparée tient bien plus longtemps. La différence n’est pas cosmétique, elle est fonctionnelle et économique.
Respecter ces trois étapes, en sus des normes et des délais prescrits, c’est la différence entre une finition réussie et un chantier qui repart en reprises perpétuelles. C’est aussi simple et aussi impératif que cela.

Laisser un commentaire